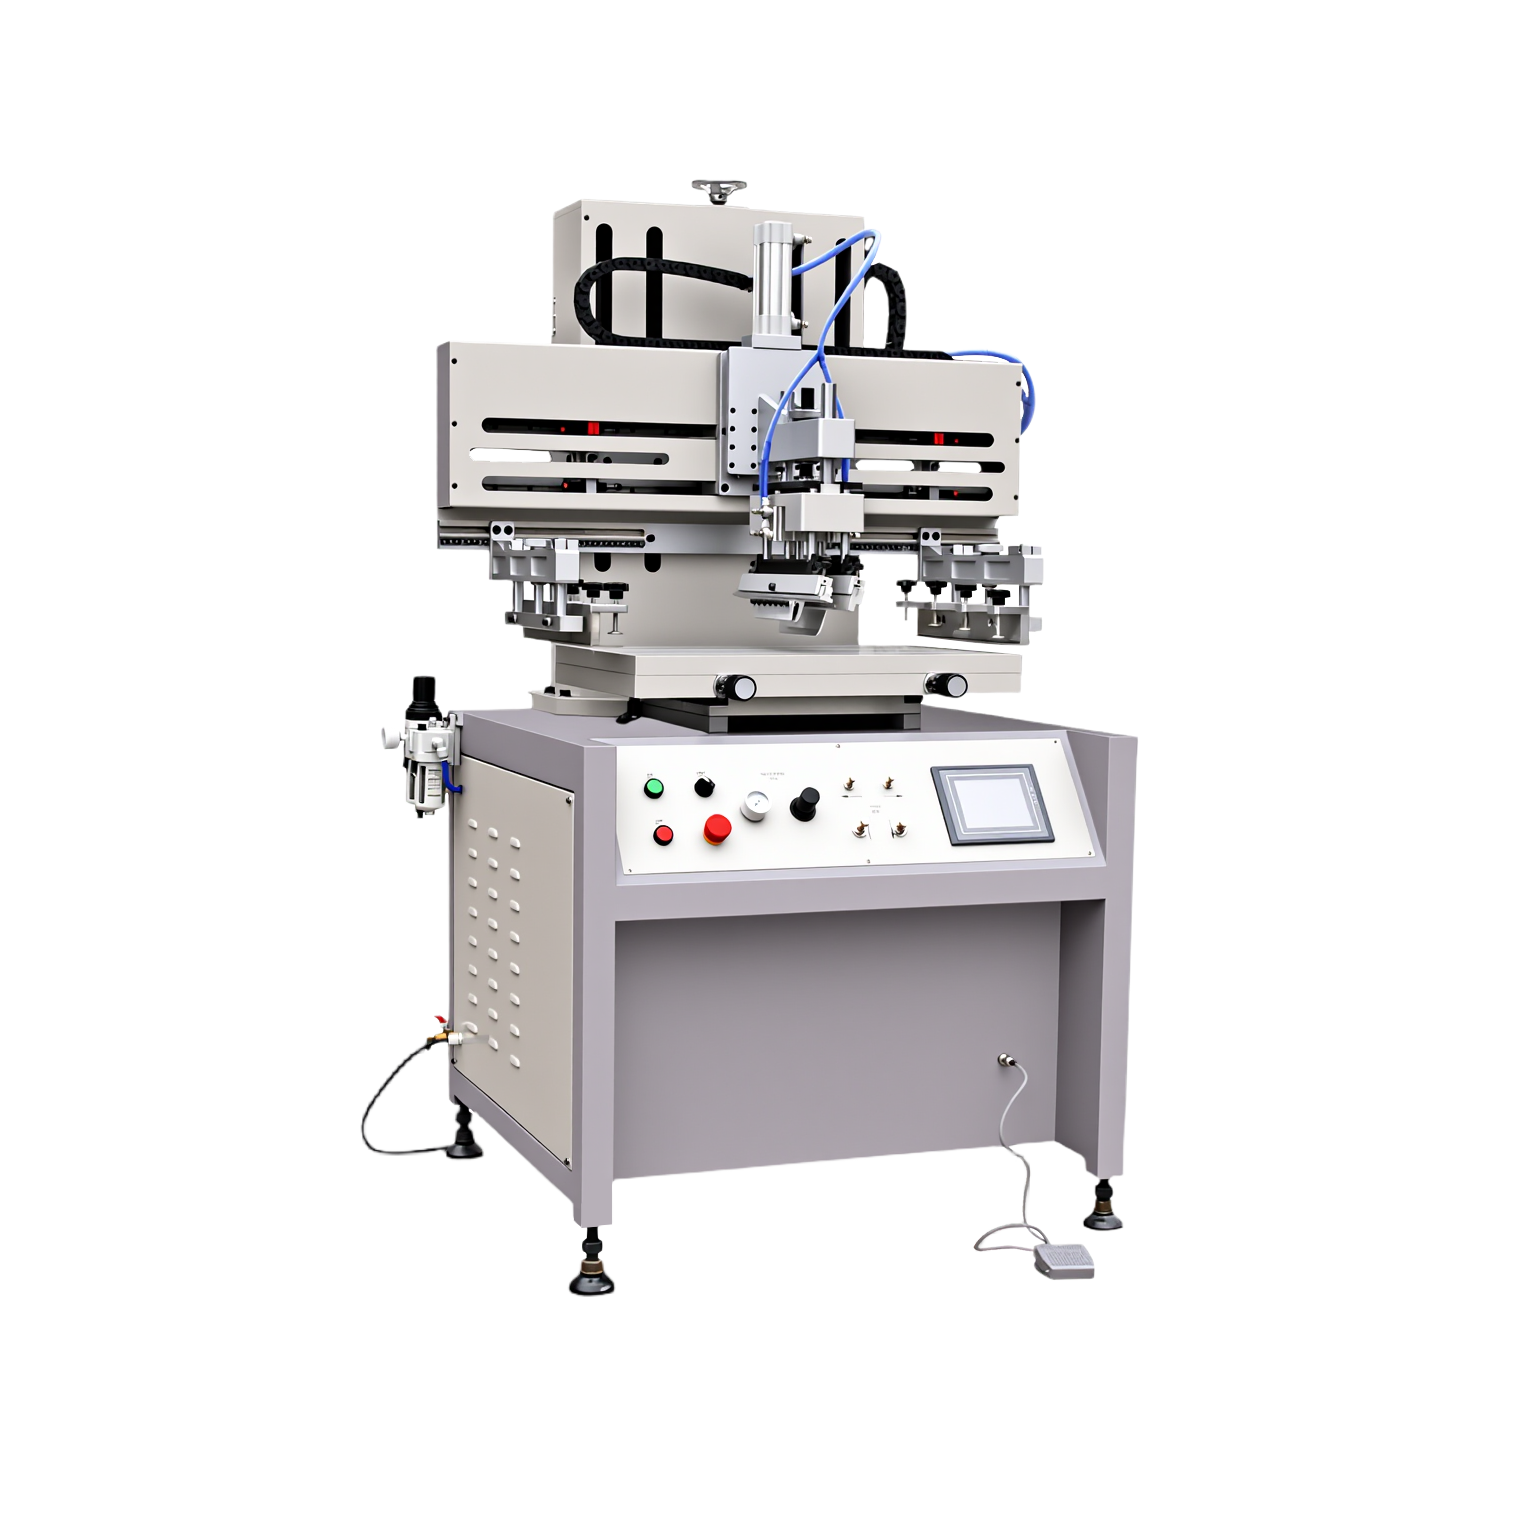
Yaodong Machinery est fier de présenter des solutions de pointe pour l'impression automatisée, axées sur la précision et l'élimination des défauts pour les fabricants d'emballages du monde entier.
Introduction
Dans la production de sérigraphie, même de légères variations de pression, de viscosité de l'encre, de tension du maillage ou des conditions de durcissement peuvent entraîner des défauts visibles, tels que des bords flous, un mauvais alignement des couleurs, une mauvaise adhérence, des piqûres ou une couverture d'encre inégale.
Réduire le taux de défauts n'est pas seulement un objectif de qualité. Cela a un impact direct sur le coût des matériaux, le rendement de production et la rentabilité globale. Pour les fabricants qui impriment sur des bouteilles, des pots, des tubes ou d'autres contenants d'emballage, le contrôle des défauts est un facteur clé pour obtenir une production stable et évolutive.
1. Assurer un traitement pré-presse approprié
Un traitement de surface efficace est la base de l'adhérence de l'encre et l'une des étapes les plus critiques pour réduire les défauts.
Processus de pré-presse courants :
- Dépoussiérage électrostatique :Élimine les micro-poussières qui peuvent provoquer des piqûres, des bulles ou une contamination de surface.
- Traitement par flamme :Améliore la tension superficielle et l'adhérence de l'encre.
Remarque : Pour les contenants en plastique très souples, le traitement par flamme peut être omis pour éviter la déformation. - Traitement plasma :Convient aux substrats de grande valeur ou aux surfaces complexes et irrégulières où une plus grande constance d'adhérence est requise.
Astuce de test rapide
Saupoudrez une petite quantité d'eau sur la surface :
- Si l'eau s'étale uniformément → le traitement de surface est suffisant
- Si l'eau forme des gouttelettes → un traitement supplémentaire est nécessaire
2. Optimiser la pression et l'angle de la raclette
La pression et l'angle de la raclette affectent directement le transfert d'encre et la netteté des bords.
- Une pression excessive peut provoquer un saignement d'encre et des bords flous
- Une pression insuffisante peut entraîner des impressions légères ou incomplètes
De plus, une pression instable ou une vitesse de raclette incohérente peut entraîner :
- Une distribution inégale de l'encre
- Une variation de couleur
- Des stries ou des piqûres
Une course régulière et contrôlée assure un transfert d'encre constant et une qualité d'impression stable.
Réglage recommandé :
- Angle de la raclette : 65°–75° dans la plupart des conditions
- Maintenir une pression constante et une vitesse modérée et régulière
3. Maintenir une tension de maillage appropriée
Une tension de maillage appropriée est essentielle pour un repérage précis et des bords nets.
Une tension de maillage faible ou inégale peut provoquer :
- Un mauvais repérage dans l'impression multicolore
- Des bords flous
- Une épaisseur d'encre incohérente
Vérifiez régulièrement la tension du maillage à l'aide d'un tensiomètre et ajustez-la si nécessaire pour assurer la stabilité tout au long de la production.
4. Garder les écrans propres et exempts d'encre résiduelle
Les écrans sales sont une source de défauts courante mais souvent négligée.
L'encre résiduelle, la poussière ou les particules séchées peuvent :
- Bloquer les ouvertures du maillage
- Provoquer des stries, des piqûres ou des impressions incomplètes
Le nettoyage et l'inspection de routine des écrans aident à maintenir une structure de maillage ouverte et un transfert d'encre constant.
5. Contrôler la viscosité de l'encre et l'épaisseur de la couche d'encre
Les encres UV peuvent sécher rapidement sous exposition, ce qui rend le contrôle de la viscosité critique.
Une encre avec une viscosité inappropriée peut entraîner :
- Un mauvais écoulement
- Une couverture inégale
- Des défauts de surface
Bonnes pratiques :
- Utilisez un diluant si nécessaire pour maintenir un écoulement approprié
- Remuez l'encre uniformément avant et pendant la production
- Évitez les temps d'arrêt prolongés sur l'écran sous lumière UV
6. Assurer la stabilité du gabarit
L'instabilité du gabarit peut provoquer un mauvais repérage, en particulier dans l'impression multicolore.
Même de petites vibrations peuvent entraîner des erreurs d'alignement visibles.
Solutions recommandées :
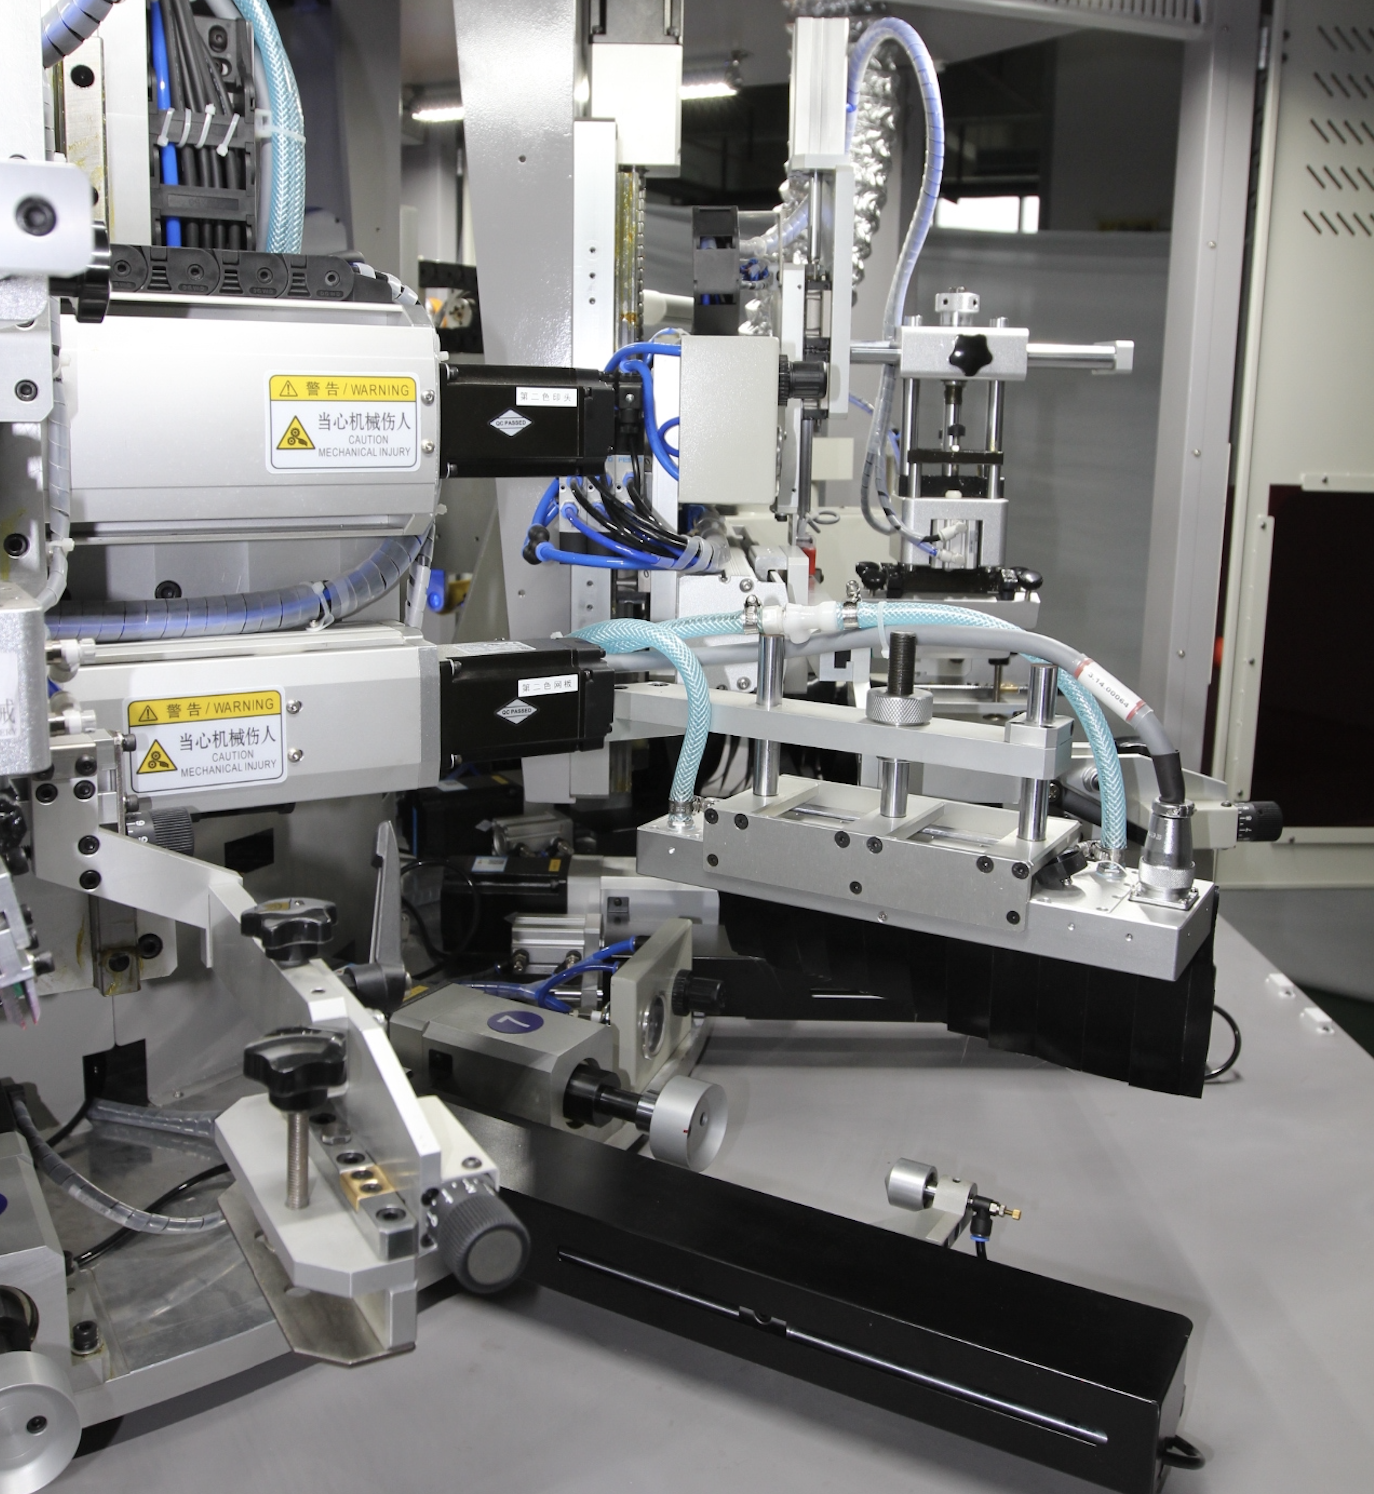
- Utilisez des gabarits usinés par CNC pour une plus grande précision
- Vérifiez les pinces, les goupilles de positionnement et les mécanismes de verrouillage avant la production
Un gabarit stable est essentiel pour une impression répétable et précise.
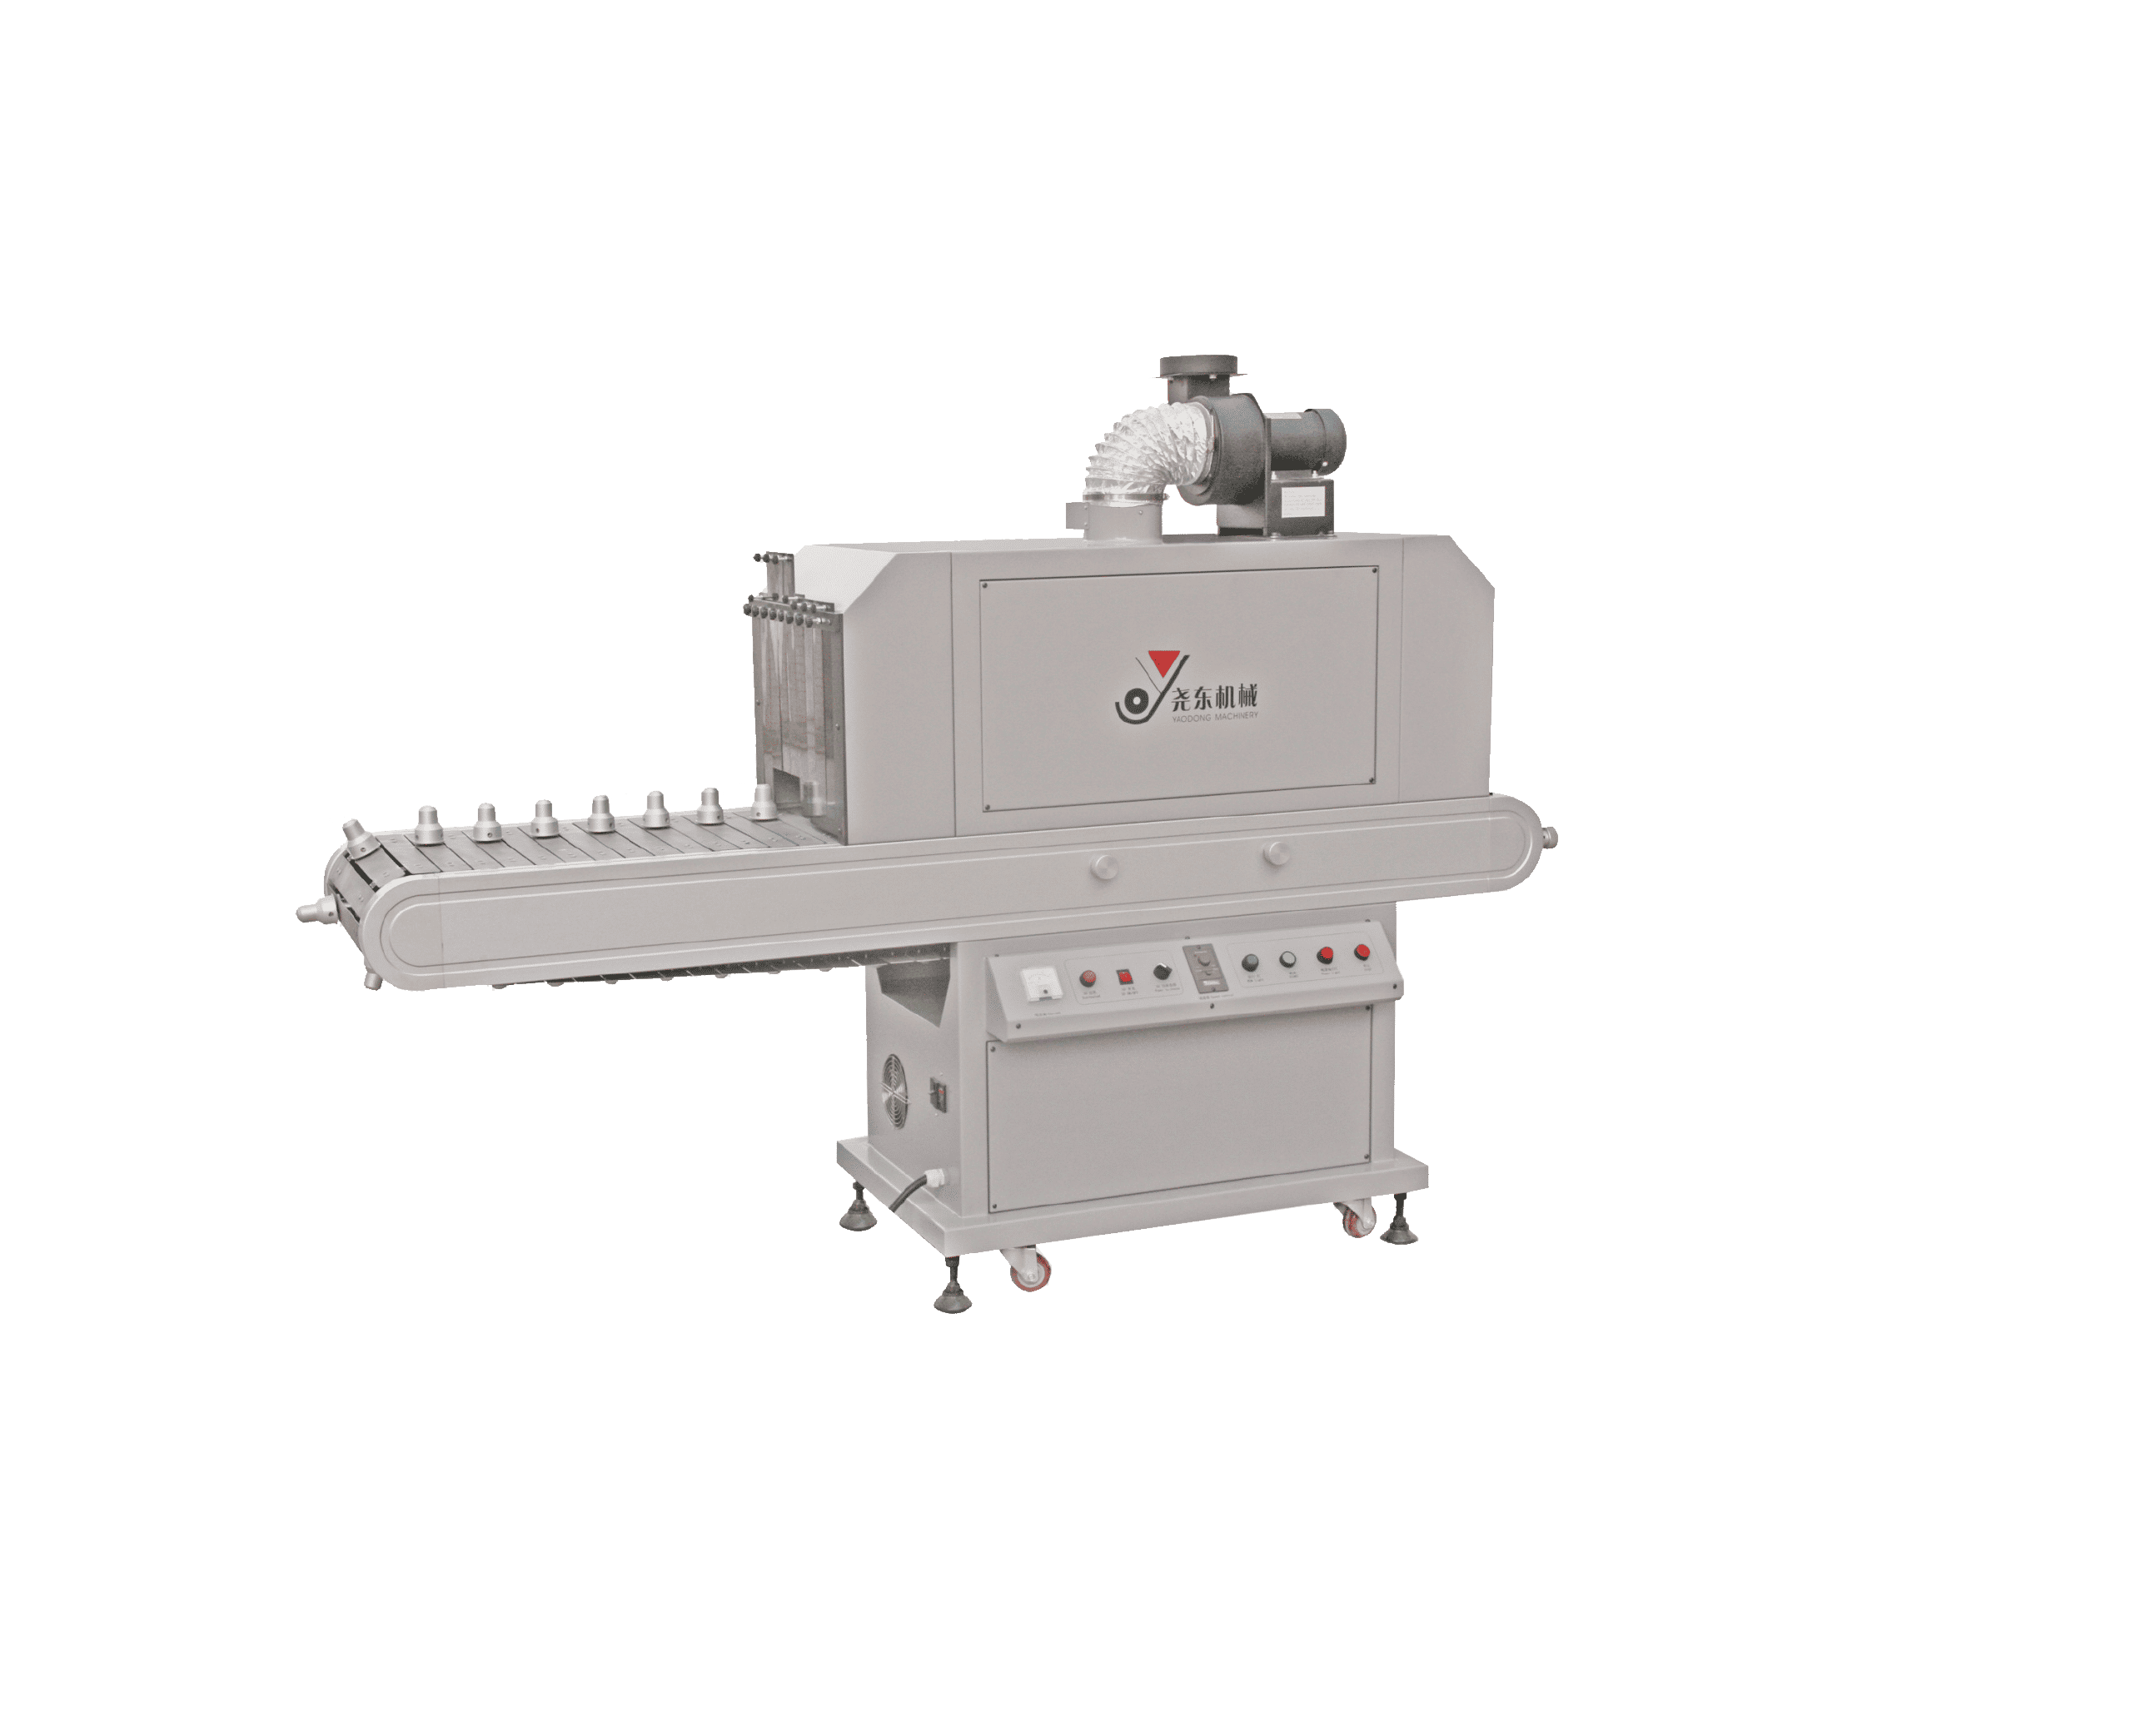
7. Contrôler les paramètres de durcissement
Un durcissement inapproprié est une source courante de défauts post-impression.
- Sous-durcissement → l'encre reste collante ou manque d'adhérence
- Sur-durcissement → l'encre peut devenir cassante ou se fissurer
Pratique recommandée :
- Maintenez la distance de la lampe à 80–100 mm
- Vérifiez les paramètres de durcissement en fonction du type d'encre et du matériau du substrat
8. Utiliser une inspection visuelle après impression
L'inspection manuelle dépend fortement de l'expérience de l'opérateur et peut être incohérente.
Les systèmes d'inspection visuelle automatisés peuvent détecter :
- Des impressions floues
- Des images manquantes
- Une contamination par la poussière
- Une déviation de couleur
Les systèmes de vision fonctionnent en millisecondes et fournissent des résultats objectifs et reproductibles.
Les usines qui adoptent l'inspection automatisée réduisent souvent les taux de défauts de 30 à 80 %.
9. Mettre en place un système de formation et des procédures opérationnelles standard (POS)
Le niveau de compétence de l'opérateur a un impact direct sur le taux de défauts.
Un système bien défini doit inclure :
- Des procédures opérationnelles standard
- Des directives de dépannage
- Des enregistrements de paramètres et des journaux d'ajustement
Une formation et une documentation cohérentes améliorent considérablement la stabilité et la reproductibilité de la production.
Réduire les défauts en sérigraphie ne s'obtient pas par un seul ajustement. Cela nécessite un processus d'optimisation systématique, couvrant le traitement pré-presse, les paramètres d'impression, la précision du gabarit, le contrôle du durcissement et les méthodes d'inspection.
Liu Xiao
Yaodong Machinery
Conclusion
En combinant des performances de machine stables, un contrôle de processus approprié et une inspection automatisée, les fabricants peuvent atteindre des taux de défauts plus faibles, un rendement plus élevé et une production plus fiable, même dans des conditions exigeantes.
Frequently Asked Questions (FAQ)
Q : Quelle est la cause la plus courante des défauts en sérigraphie ?
R :La plupart des défauts d'impression sont causés par une instabilité du processus plutôt que par un facteur unique. Les causes racines courantes incluent un traitement de surface insuffisant, une pression de raclette incohérente, une tension de maillage inappropriée, des gabarits instables, une viscosité d'encre incorrecte et des paramètres de durcissement inappropriés. La réduction des défauts nécessite un contrôle systématique sur l'ensemble du processus d'impression.
Q : Une tension de maillage plus élevée améliore-t-elle toujours la qualité d'impression ?
R :Une tension de maillage stable et appropriée améliore la précision du repérage et la netteté des bords. Cependant, une tension excessivement élevée peut dépasser les limites du maillage ou du cadre et entraîner une usure prématurée de l'écran. La tension du maillage doit toujours rester dans la plage recommandée et être vérifiée régulièrement pendant la production.
Q : À quelle fréquence les écrans doivent-ils être nettoyés pendant la production ?
R :Les écrans doivent être nettoyés chaque fois que la machine s'arrête, même pendant de courtes pauses. L'encre UV peut commencer à sécher sur le maillage dès que l'impression s'arrête, ce qui peut bloquer les ouvertures du maillage et provoquer des défauts lorsque la production reprend.
De plus, les écrans doivent être nettoyés immédiatement dès que des changements de qualité d'impression sont observés, tels que des stries, des piqûres, une couverture d'encre inégale ou des impressions incomplètes. Ces problèmes indiquent souvent une accumulation d'encre, un blocage partiel de la maille ou une contamination de la surface.
Un nettoyage préventif régulier—à la fois pendant les temps d'arrêt et dès les premiers signes de déviation de qualité—est essentiel pour maintenir un transfert d'encre stable et une qualité d'impression constante tout au long de la production.
Q : Comment la stabilité du gabarit affecte-t-elle le taux de défauts dans l'impression multicolore ?
R :La stabilité du gabarit affecte directement la précision du repérage. Même de petites vibrations ou des décalages de positionnement peuvent provoquer un désalignement visible dans l'impression multicolore. L'utilisation de gabarits usinés par CNC et la vérification régulière des pinces et des broches de positionnement aident à maintenir un positionnement constant tout au long de la production.